Produktionsmetode for kunstnerisk smelteglas og kvalitetsinspektionsmetode for præget glas
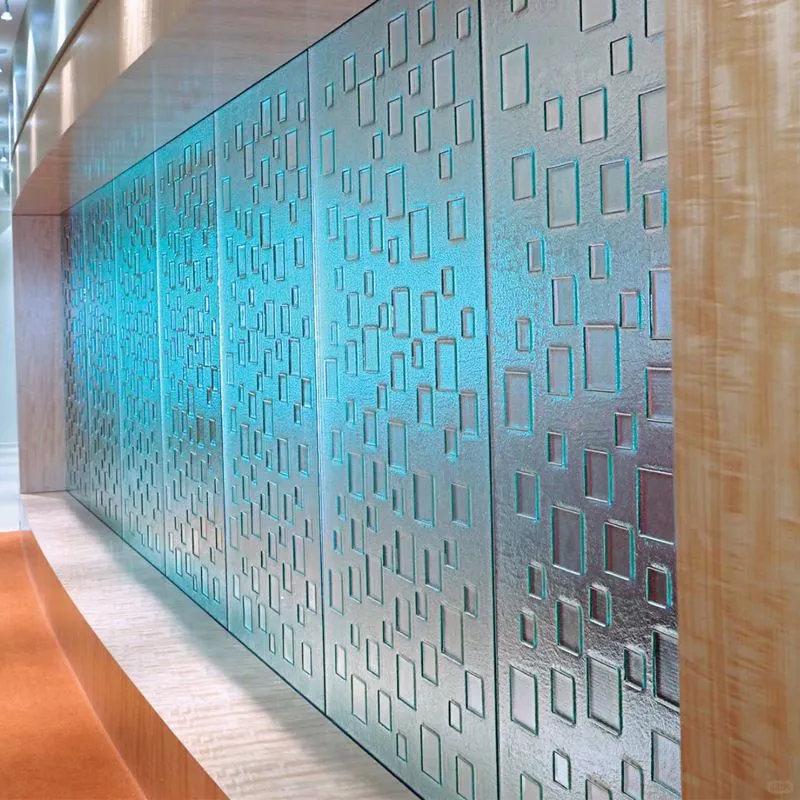
Inden for det moderne dekorationsfelt,kunstnerisk glaser blevet et vigtigt element i rumudsmykning på grund af dets unikke æstetiske værdi og forskellige udtryksformer. Blandt dem,smelteglasafhængig af sin glatte form og fyldige tekstur, menspræget glaser afhængig af sine unikke mønstre og gode privatliv, som begge indtager en vigtig plads. Denne artikel vil uddybe produktionsmetoden forkunstnerisk smelteglasog kvalitetskontrolmetoden forpræget glas, der giver referencer til relevante praktikere og entusiaster.
I. Produktionsmetode for kunstnerisk varmsmelteglas
Kunstnerisk smelteglaser en forarbejdningsteknologi, der smelter glasråmaterialer ved høje temperaturer og giver glasset en kunstnerisk tekstur gennem formning, manuel udskæring og andre metoder. Produktionsprocessen er streng og kreativ og omfatter hovedsageligt følgende kernetrin:
(I) Udvælgelse og forbehandling af råmaterialer
1. Valg af råmateriale: De vigtigste råmaterialer til fremstillingkunstnerisk smelteglaser borosilikatglas eller almindeligt natronkalkglas, som skal vælges i henhold til anvendelsen og de æstetiske krav til de færdige produkter. Borosilikatglas har stærk varmebestandighed og er egnet til fremstilling afkunstnerisk smelteglasProdukter, der anvendes i miljøer med høj temperatur; soda-kalkglas har høj gennemsigtighed og moderat pris og er et almindeligt anvendt råmateriale til dekorativt kunstnerisk smelteglas. Samtidig kan farvestoffer tilsættes i henhold til designkrav. Farvestofferne skal være højtemperaturbestandige og ensartet farvede uorganiske farvestoffer for at sikre farvestabiliteten afsmelteglasfærdige produkter.
2. Forbehandlingsproces: Først skæres glasråmaterialerne, og de skæres præcist med en glasskæremaskine i henhold til det færdige produkts størrelse for at sikre, at snittet er fladt og fri for grater. Derefter udføres kantslibning, og kanterne af det skårne glas poleres med en kantslibemaskine for at undgå brud i den efterfølgende bearbejdning på grund af skarpe kanter og samtidig forbedre sikkerheden og æstetikken.kunstnerisksmelteglasRengør til sidst glasoverfladen for at fjerne støv, oliepletter og andre urenheder på overfladen, så disse urenheder ikke påvirker teksturen og gennemsigtigheden.smelteglasunder smelteprocessen.
(II) Formfremstilling og -forberedelse
Formen er nøglen til at bestemme formen på kunstnerisk smelteglasIfølge designtegningerne kan formmaterialet være varmebestandigt gips, keramik eller metal. Varmebestandigt gips har lav pris og stærk plasticitet og er egnet til fremstilling af forme til komplekse former.smelteglasMetalforme har høj styrke og lang levetid og er velegnede til masseproduktion af standardiseredekunstnerisk smelteglasprodukter.
Efter at formen er lavet, skal den tørres og forvarmes. Tørrebehandling kan fjerne fugt i formen og dermed undgå bobler eller revner på glasoverfladen forårsaget af fordampning af fugt ved høje temperaturer. Forvarmningsbehandling går ud på at opvarme formen til en bestemt temperatur på forhånd (normalt 200-300 ℃), hvilket reducerer temperaturforskellen mellem formen og højtemperaturglasset og forhindrer glasset i at gå i stykker på grund af ujævn termisk udvidelse og sammentrækning.
(III) Smeltning og formning
1. Smelteproces: Placer de forbehandlede glasråmaterialer i en hærdningsovn og varm gradvist op til 800-1200 ℃. Under opvarmningsprocessen skal opvarmningshastigheden kontrolleres nøje for at undgå, at glasset går i stykker på grund af pludselig temperaturstigning. Når glasset når smeltet tilstand, vil det have en viskøs flydende form. På dette tidspunkt kan manuel omrøring, tilsætning af dekorative partikler og andre metoder anvendes i henhold til designkravene for at øge teksturniveauet af kunstnerisk varmsmelteglas.
2. Formningsoperation: Hæld den smeltede glasvæske i den forvarmede form, eller få glasset til at passe til formens form ved hjælp af mekanisk presning, manuel formning og andre metoder. Til komplekse kunstneriske smelteglasformer kan lagdelt smeltning og gradvis formning anvendes for at sikre, at hvert lag glas er fuldt tilpasset, hvilket undgår delaminering, udhuling og andre problemer. Under formningsprocessen skal operatøren nøjagtigt kontrollere strømningshastigheden og formkraften for glasvæsken for at sikre, at formen på det færdige produkt opfylder designkravene.
(IV) Udglødning og efterbehandling
1. Udglødningsbehandling: Den formedesmelteglasskal udglødes, hvilket er en vigtig proces for at forbedre glassets stabilitet. Placer det formede glas i en udglødningsovn og afkøl det langsomt. Afkølingshastigheden bør justeres i henhold til glassets tykkelse og formkompleksitet. Normalt tager det flere timer til snesevis af timer at afkøle fra høj temperatur til stuetemperatur. Udglødningsbehandling kan eliminere glassets indre spændinger, undgå at glasset går i stykker på grund af spændingsfrigivelse ved efterfølgende brug og sikre glassets levetid.kunstnerisk smelteglas.
2. Efterbehandlingsproces: Efter udglødning poleres og poleres det færdige materialekunstnerisk smelteglasfor at forbedre overfladefinishen. For færdige produkter med særlige krav kan sandblæsning, gravering, belægning og anden bearbejdning også udføres for yderligere at forbedre den dekorative effekt afkunstnerisk smelteglasTil sidst skal der udføres kvalitetskontrol på de færdige produkter, og ukvalificerede produkter skal fjernes.
 II. Kvalitetsinspektionsmetode for præget glas
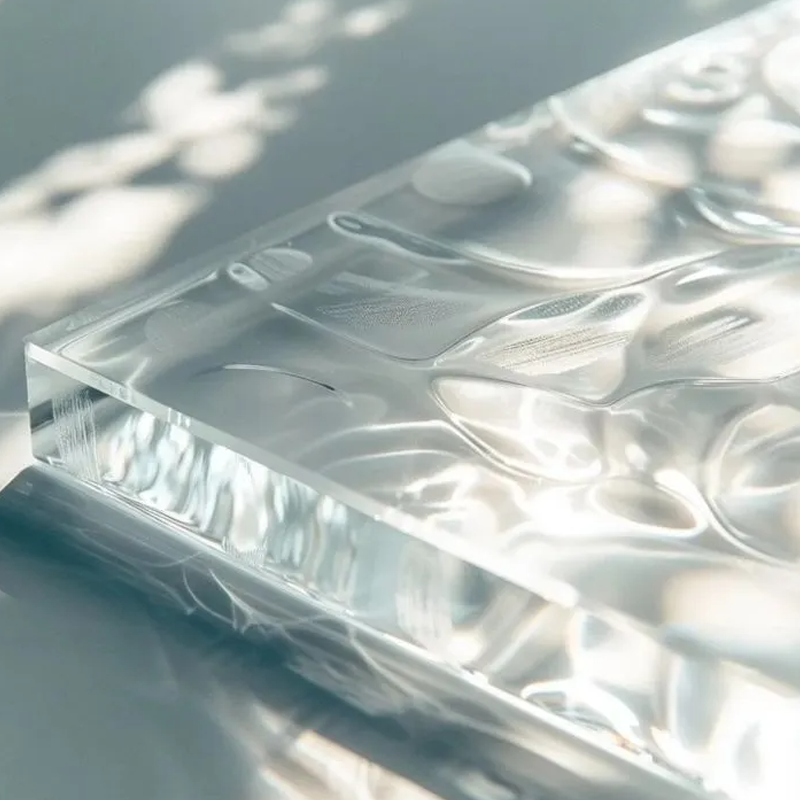
Præget glaser en type afkunstnerisk glaspresses af mønstervalser, når glasset er i smeltet tilstand. Dets kvalitet påvirker direkte den dekorative effekt og brugssikkerheden. Kvalitetsinspektionen afpræget glasskal dække flere dimensioner såsom udseende, størrelse og fysiske egenskaber. De specifikke inspektionsmetoder er som følger:
(I) Inspektion af udseendekvalitet
1. Inspektion af mønsterintegritet: Placerpræget glasi et godt oplyst miljø og observer det visuelt i en afstand af 50-100 cm fra glasset. Mønstrene af kvalificeredepræget glasskal være klar, komplet, uden manglende blomster, knækkede blomster, deformation og andre problemer. Til masseproduceredepræget glas, bør prøver udvælges tilfældigt til inspektion for at sikre mønstrenes ensartethed.
2. Inspektion af overfladefejl: Observer overfladen afpræget glasUndersøg med det blotte øje eller et forstørrelsesglas for bobler, sandkorn, ridser, revner, urenheder og andre defekter. Boblernes diameter bør ikke være større end 0,5 mm, og antallet af bobler pr. kvadratmeter bør ikke overstige 3; sandkorn, urenheder osv. må ikke have synlige fremspring og bør ikke påvirke glassets planhed; ridsernes længde bør ikke være større end 5 mm, og antallet af ridser pr. kvadratmeter bør ikke overstige 2. Hvis ovenstående defekter eksisterer og overstiger standardintervallet, bedømmes det som et ukvalificeret produkt.
3. Inspektion af farveensartethed: For farvedepræget glas, er det nødvendigt at kontrollere, om farven er ensartet og ensartet. Splejs flere stykker afpræget glasaf samme batch sammen og observer farveforskellen visuelt. Ingen tydelig farveforskel er kvalificeret. Hvis der er lokale misfarvninger, overdreven farveforskel og andre problemer, vil det påvirke den dekorative effekt afpræget glasog skal bedømmes som ukvalificerede.
(II) Inspektion af dimensionsafvigelser
1. Længde- og breddeinspektion: Mål længden og bredden afpræget glasmed et målebånd eller en lineal. Målepunkterne skal være de fire hjørner og midtpunkterne på glassets fire sider, i alt 8 målepunkter. I henhold til nationale standarder er længde- og breddeafvigelsen afpræget glasbør ikke overstige ±3 mm/m, og den samlede afvigelse bør ikke overstige ±10 mm. Hvis måleresultatet overstiger afvigelsesområdet, er det nødvendigt at udføre skærekorrektion eller bedømme som ukvalificeret.
2. Inspektion af tykkelsesafvigelse: Brug et mikrometer til at vælge 10 målepunkter på forskellige positioner afpræget glasat måle glassets tykkelse. Tykkelsesafvigelsen afpræget glasbør ikke overstige ±0,2 mm, og tykkelsesforskellen for det samme stykke glas bør ikke overstige 0,1 mm. Ujævn tykkelse vil påvirke glassets styrke og optiske ydeevne, og ukvalificerede produkter skal fjernes.
3. Planhedsinspektion: Lægpræget glasfladt på en vandret inspektionsplatform, og kontroller glassets planhed med et vaterpas og en søgerblad. Det maksimale mellemrum mellem glasset og platformen må ikke overstige 0,5 mm/m, og det samlede mellemrum må ikke overstige 1 mm. Hvis mellemrummet er for stort, indikerer det, at glassets planhed er dårlig, hvilket vil påvirke installationseffekten og brugssikkerheden, og skal vurderes som ukvalificeret.
(III) Inspektion af fysisk ydeevne
1. Styrkeinspektion: Slagfasthedstest bruges til at detektere styrken afpræget glasFastgør glasset på testenheden, lad en stålkugle med en specificeret vægt falde frit fra en specificeret højde, og observer om glasset går i stykker. Kvalificeretpræget glasskal kunne modstå påvirkningen af den specificerede styrke uden at knække eller kun producere et lille antal revner, som ikke vil påvirke den samlede strukturelle stabilitet. Hvis glasset knækker eller splintres i stor skala, vurderes det som ukvalificeret i styrke.
2. Inspektion af lystransmissionsydelse: Brug en lystransmissionstester til at måle lystransmissionen afpræget glasLysgennemtrængeligheden af almindeligepræget glasbør ikke være mindre end 70%, og lysgennemtrængeligheden af farvedepræget glasbør bestemmes i henhold til designkrav, og lystransmissionsafvigelsen for produkter af samme batch bør ikke overstige ±3%. Manglende opfyldelse af lystransmissionskravene vil påvirke rummets lyseffekt og skal vurderes som ukvalificeret.
3. Inspektion af varmebestandighed: Sætpræget glasi en kasse med konstant temperatur, varm den gradvist op til 200 ℃, hold den varm i 2 timer, afkøl den derefter naturligt til stuetemperatur, og observer, om glasset har revner, deformation og andre problemer. Kvalificeretpræget glasbør ikke have nogen synlige ændringer, og dens varmebestandighed opfylder brugskravene. Hvis der er revner, deformation og andre situationer, indikerer det, at glassets varmebestandighed er dårlig, og det er ikke egnet til miljøer med høje temperaturer.
(IV) Inspektion af emballage og mærkning
1. Emballageinspektion: Kontroller, om emballagen afpræget glaser fast og standardiseret. Emballagematerialerne skal være stødsikre og fugttætte materialer, såsom skum, kartoner, træplader osv., for at sikre, at glasset ikke beskadiges under transport og opbevaring. Der skal placeres en separator mellem hvert stykke glas for at undgå ridser forårsaget af gensidig friktion. Emballagen skal mærkes med produktnavn, specifikation, mængde, producent, produktionsdato og andre oplysninger.
2. Mærkningsinspektion: Kontroller ompræget glasProdukter har kvalificerede mærker. De kvalificerede mærker skal indeholde produktstandardnummer, kvalitetsklasse, inspektørkode og andre oplysninger. Produkter uden kvalificerede mærker eller ufuldstændige mærkningsoplysninger betragtes som ukvalificerede produkter og må ikke forlade fabrikken til salg.
III. Konklusion
Produktionen afkunstnerisk smelteglaskræver præcis kontrol af hver proces. Fra valg af råmateriale til efterbehandling af det færdige produkt påvirker det direkte produktets æstetiske værdi og brugsegenskaber; kvalitetsinspektionen afpræget glasskal fuldt ud dække flere dimensioner såsom udseende, størrelse og fysiske egenskaber for at sikre, at produktet opfylder standardkravene. Som vigtige kategorier afkunstnerisk glas, kvalitetsforbedringen afsmelteglasogpræget glaskan ikke blot fremme udviklingen af dekorationsindustrien, men også skabe et smukkere og mere sikkert opholdsrum for mennesker. Relevante fagfolk bør nøje følge produktionsspecifikationerne og inspektionsstandarderne, løbende optimere processen, forbedre produktkvaliteten og bidrage til den fortsatte fremgang afkunstnerisk glasindustri.
smelteglassmelteglassmelteglassmelteglassmelteglassmelteglassmelteglassmelteglassmelteglaskunstnerisk smelteglas